

การจับคู่ระบบและการเลือกกระบวนการสำหรับสายการผลิตอิฐ: จากการจับคู่เครื่องจักรเดี่ยวไปจนถึงการเพิ่มประสิทธิภาพสายการผลิตให้สูงสุด
ด้วยแรงผลักดันจากการใช้ประโยชน์จากทรัพยากรของเสียและการผลิตชิ้นส่วนอาคารสำเร็จรูป สายการผลิตอิฐจึงพัฒนาไปสู่ระบบที่ซับซ้อนซึ่งบูรณาการพลศาสตร์เชิงกล คุณสมบัติทางรีโอโลยีของวัสดุ และระบบอัตโนมัติทางอุตสาหกรรม การกำหนดค่าสายการผลิตไม่ได้เป็นเพียงแค่การวางอุปกรณ์ซ้อนกัน แต่เป็นการออกแบบที่สมดุลแบบไดนามิกโดยพิจารณาจากคุณลักษณะของวัสดุ วงจรการขึ้นรูป และจังหวะการขนส่ง บทความนี้จะนำเสนอมุมมองจากวิศวกรเพื่อวิเคราะห์ตรรกะพื้นฐานของการเลือกใช้ในขั้นตอนการผสม การจัดกลุ่ม การลำเลียง และการบรรจุ
I. ส่วนผสม: การปรับปริมาตรและจัดตั้งระบบผสม
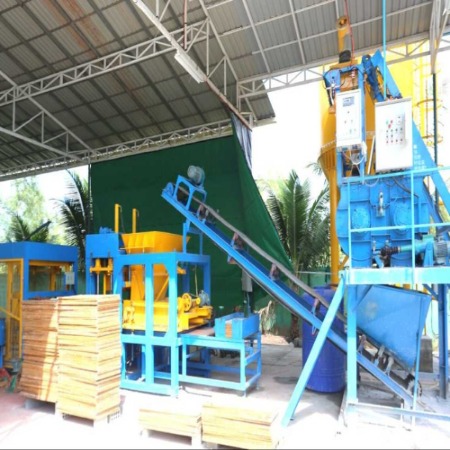
ความขัดแย้งหลักในการเลือกเครื่องผสมอยู่ที่การจับคู่เวลาให้เหมาะสมระหว่างผลผลิตของแต่ละชุดกับการใช้ปริมาณวัสดุของหน่วยหลักในรอบการขึ้นรูปเดียว ความเข้าใจผิดที่พบบ่อยคือการเชื่อมโยงรุ่นของเครื่องผสมเข้ากับผลผลิตโดยตรง โดยไม่คำนึงถึงข้อจำกัดที่เข้มงวดของเวลาในการผสมให้เป็นเนื้อเดียวกัน
สำหรับสายการผลิตที่ใช้ระบบผสมแบบบังคับด้วยเพลาหมุนรอบแกนหรือเพลาคู่ ควรควบคุมอัตราการใช้ปริมาตรเต็มที่ของเครื่องผสมให้อยู่ที่ 60%-70% หากเครื่องผสมหลักต้องการคอนกรีตที่มีความหนาแน่นสูง 0.8 ลูกบาศก์เมตรต่อชุด ควรเลือกปริมาตรการปล่อยของเครื่องผสมให้อยู่ที่ 1.0-1.25 ลูกบาศก์เมตร (เช่น คอนกรีตเกรด JS1000 หรือ JS1250) ปริมาตรส่วนเกินนี้ไม่ได้มีไว้เพื่อ "เพิ่มปริมาณสำรอง" แต่มีไว้เพื่อให้มีพื้นที่เฉือนเพียงพอสำหรับการกระจายตัวของสารผสมในเฟสของเหลว (เช่น สารลดน้ำและสารให้สี) อย่างทันทีทันใด ป้องกัน "การติดขัดของเพลา" หรือการผสมที่ไม่สม่ำเสมอเนื่องจากการบรรจุถังผสมมากเกินไป
สิ่งที่ต้องพิจารณาอย่างละเอียดกว่านั้นคือ กระบวนการผสม เมื่อทำการผลิต อิฐคอนกรีตที่มีรูพรุนเวลาในการผสมจำเป็นต้องเพิ่มขึ้นเป็น 1.5 เท่าของบล็อกทั่วไป ซึ่งหมายความว่าแม้ว่าปริมาตรของเครื่องผสมจะเพียงพอ แต่จำนวนรอบการทำงานต่อหน่วยเวลาจะลดลง ดังนั้น ควรปรับการกำหนดค่าให้เหมาะสมกับผลิตภัณฑ์ที่ต้องการ โดยเพิ่มถังเก็บวัสดุชั่วคราว (บัฟเฟอร์) ไว้ด้านล่างเครื่องผสม ปริมาตรของถังเก็บวัสดุชั่วคราวควรสามารถรองรับวัสดุที่ใช้สำหรับการขึ้นรูปด้วยเครื่องผสมหลัก 3-5 ชุด เพื่อแยกวงจรการผสมออกจากวงจรการขึ้นรูป ป้องกันการรบกวนระหว่างสองวงจร
II. ส่วนการประมวลผลแบบกลุ่ม: เกมระหว่างความแม่นยำแบบคงที่และการไหลแบบไดนามิก
เครื่องผสมวัตถุดิบเปรียบเสมือน "ระบบภูมิคุ้มกัน" ของสายการผลิต ในทางปฏิบัติทางอุตสาหกรรม ค่าสัมประสิทธิ์ความแปรปรวนของความแข็งแรงที่เพิ่มขึ้นซึ่งเกิดจากข้อผิดพลาดในการชั่งน้ำหนักวัสดุ เป็นแหล่งที่มาของการสูญเสียต้นทุนที่ร้ายกาจที่สุด
เป็น เครื่องผสมอัตโนมัติ จำเป็นหรือไม่? คำตอบคือใช่ แต่สิ่งสำคัญคือต้องแยกแยะความแตกต่างระหว่างโหมดการชั่งน้ำหนักแบบสะสมและการชั่งน้ำหนักแบบแยกส่วน สำหรับการผลิตบล็อกปูนทั่วไป เครื่องผสมปูนแบบสามถังที่ใช้ "การชั่งน้ำหนักรวมของวัสดุ + การชั่งน้ำหนักปูนซีเมนต์แยกกัน" ก็เพียงพอที่จะเป็นไปตามมาตรฐานแห่งชาติแล้ว อย่างไรก็ตาม สำหรับอิฐปูพื้นสีหรืออิฐที่มีรูพรุน จำเป็นต้องอัพเกรดเป็นการชั่งน้ำหนักวัสดุแต่ละชนิดแบบแยกส่วน เนื่องจากปริมาณของเม็ดสีและสารเสริมแรงที่เติมมักวัดเป็นส่วนต่อพัน และการชั่งน้ำหนักแบบสะสมไม่สามารถตรวจจับการเปลี่ยนแปลงเล็กน้อยในน้ำหนักสุทธิได้
สิ่งสำคัญที่ควรทราบคือ การเลือกเครื่องผสมวัสดุควรเน้นที่ความสามารถในการปรับตัวของกลไกการป้อนวัสดุ สำหรับเศษหินหรือผงละเอียดรีไซเคิลจากเศษวัสดุก่อสร้างที่มีความชื้นสูง ควรใช้เครื่องป้อนแบบสายพานควบคุมความเร็วด้วยความถี่แปรผันแทนเครื่องป้อนแบบสั่นสะเทือนด้วยแม่เหล็กไฟฟ้าแบบเดิม เพื่อป้องกันการเกิดการกระเด็นหรือการอุดตันของวัสดุที่ทางเข้า ในขณะเดียวกัน ควรติดตั้งเครื่องชั่งบัฟเฟอร์ที่มีกรวยพักระหว่างเครื่องผสมวัสดุและเครื่องผสมแบบธรรมดา เพื่อให้สามารถตรวจสอบปริมาณการป้อนวัสดุได้อีกครั้ง นี่เป็นคุณลักษณะการออกแบบสำรองที่สำคัญในสายการผลิตระดับสูง เพื่อให้มั่นใจได้ว่าค่าเบี่ยงเบนมาตรฐานของความแข็งแรงของผลิตภัณฑ์สำเร็จรูปจะถูกควบคุมภายใน ±1.5 MPa
III. สายรับอิฐและตรรกะการบ่ม: ไม่ใช่เพียงแค่การทดแทนแรงงานคน
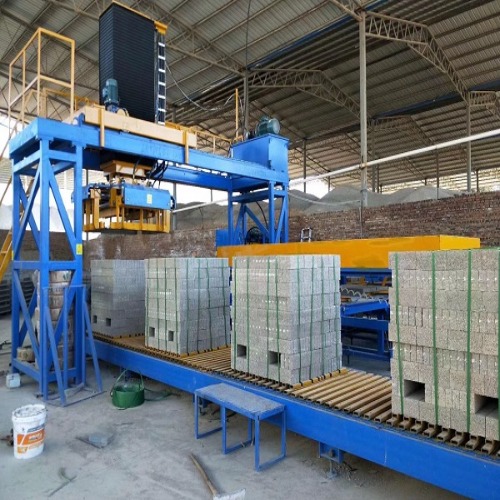
การตัดสินใจว่าจะติดตั้งระบบรับอิฐอัตโนมัติ (รวมถึงเครื่องยก เครื่องลดระดับ และสายพานลำเลียง) หรือไม่นั้น ไม่ควรพิจารณาจากต้นทุนแรงงานเพียงอย่างเดียว แต่ควรพิจารณาจากกระบวนการบ่มอิฐขั้นพื้นฐานด้วย
ความแข็งแรงของอิฐที่ยังไม่ผ่านการเผาขึ้นอยู่กับการบ่มแบบคงที่และการบ่มด้วยไอน้ำ ข้อดีของการเรียงอิฐด้วยมือคือ "ความยืดหยุ่น" กล่าวคือ ผู้ปฏิบัติงานสามารถปรับจำนวนชั้นการเรียงและช่องระบายอากาศได้อย่างยืดหยุ่นตามการเปลี่ยนแปลงของปริมาณความชื้นในอิฐ หากกระบวนการที่เข้มงวดของสายการรับอิฐอัตโนมัติไม่ได้ควบคู่ไปกับระบบการกำหนดตารางเวลาเตาเผา การเรียงอิฐสูงเกินไปก่อนเวลาอันควรจะปิดกั้นการระบายความร้อนจากการไฮเดรชั่นภายใน ทำให้พื้นผิวหลวมหรือแตกได้
ดังนั้น กลยุทธ์การกำหนดค่าที่เหมาะสมคือ การแยกประเภทผลิตภัณฑ์ สำหรับอิฐรับน้ำหนักที่มีความหนามากกว่า 190 มม. ซึ่งมีความแข็งแรงทางโครงสร้างเพียงพอที่จะรองรับกองอิฐหลายกอง ควรติดตั้งสายการเก็บอิฐอัตโนมัติอย่างเด็ดขาดเพื่อลดแรงงานคน สำหรับอิฐผนังบางหรืออิฐตกแต่งที่มีความหนาน้อยกว่า 90 มม. แนะนำให้คงสถานีเก็บอิฐแบบใช้แรงงานคนไว้ หรือใช้โหมดการเรียงซ้อนแบบกึ่งอัตโนมัติความถี่สูงที่มีชั้นต่ำ หากการออกแบบกระบวนการรวมถึงการเผาครั้งที่สอง (เช่น การอบไอน้ำแรงดันสูง) สายการเก็บอิฐอัตโนมัติเป็นสิ่งจำเป็น เนื่องจากประสิทธิภาพการบรรจุของเครื่องอบไอน้ำแรงดันสูงขึ้นอยู่กับความสม่ำเสมอทางเรขาคณิตของกองอิฐ ซึ่งยากที่จะทำได้ด้วยมือ
IV. ส่วนบรรจุภัณฑ์: ตั้งแต่บรรจุภัณฑ์ป้องกันไปจนถึงการยกระดับระบบขนส่งโลจิสติกส์
การเลือกใช้เครื่องอัดก้อนกำลังเปลี่ยนจากฟังก์ชันการใช้งาน "ป้องกันความเสียหายที่ขอบและมุม" ไปสู่ "การปรับให้เข้ากับการขนส่งสินค้าจำนวนมาก" แม้ว่าสายรัดเหล็กแบบดั้งเดิมจะสามารถยึดกองอิฐได้ แต่สำหรับอิฐปูพื้นขนาดใหญ่ รอยแตกร้าวจะเกิดขึ้นได้ง่ายเมื่อสายรัดเหล็กรัดแน่น
ในปัจจุบัน แนวทางการปฏิบัติทางวิศวกรรมมักใช้สายรัดเหล็กเคลือบพลาสติก PET ร่วมกับหัวอัดแบบเชื่อมเสียดทาน ข้อดีคือ ค่าสัมประสิทธิ์การขยายตัวและการหดตัวจากความร้อนของสายรัดเหล็กเคลือบพลาสติกนั้นใกล้เคียงกับคอนกรีต และสามารถตั้งค่าแรงดึงในการบรรจุได้ด้วยระบบดิจิทัล (โดยทั่วไปควบคุมอยู่ในช่วง 200-300 นิวตัน) โดยไม่ทำให้ขอบอิฐเสียหาย
สำหรับระดับการทำงานอัตโนมัติของเครื่องบรรจุภัณฑ์นั้น ควรพิจารณาจากความถี่ในการผลิตอิฐ หากกำลังการผลิตต่อชั่วโมงของสายการผลิตน้อยกว่า 800 ก้อน เครื่องบรรจุภัณฑ์แบบใช้ลมเคลื่อนที่ร่วมกับการรัดสายด้วยมือก็เพียงพอแล้วในแง่ของประสิทธิภาพการทำงาน หากกำลังการผลิตเกิน 1,200 ก้อนต่อชั่วโมง จะต้องติดตั้งสายการบรรจุแบบลูกศรอัตโนมัติเต็มรูปแบบ และต้องเพิ่มเครื่องคัดแยกอิฐก่อนสถานีบรรจุภัณฑ์เพื่อจัดเรียงรอยต่อระหว่างชั้นอิฐให้เหลื่อมกัน เพื่อให้ได้ "การบรรจุแบบไม่ต้องใช้พาเลท" กล่าวคือ อิฐที่บรรจุแล้วจะถูกบรรทุกขึ้นรถบรรทุกโดยตรงในฐานะหน่วยโลจิสติกส์อิสระ ช่วยประหยัดค่าใช้จ่ายของพาเลทไม้ ซึ่งสามารถประหยัดค่าใช้จ่ายสิ้นเปลืองได้ประมาณ 150 หยวนต่ออิฐ 10,000 ก้อน
V. การเชื่อมต่อระบบ: ระบบหล่อลื่นส่วนกลางที่ถูกละเลย และแรงดันลบในการกำจัดฝุ่น
บททดสอบขั้นสูงสุดของการออกแบบสายการผลิตอยู่ที่ความน่าเชื่อถือในการทำงานต่อเนื่องในระยะยาว ส่วนประกอบเสริมทั้งสามส่วน ได้แก่ ระบบจ่ายจาระบีสำหรับซีลปลายเพลาเครื่องผสม ระบบระบายความร้อนแบบบังคับสำหรับกล่องสั่นของเครื่องขึ้นรูป และระบบควบคุมฝุ่นที่จุดส่งผ่านแต่ละจุด จะต้องรวมอยู่ในรายการลงทุนเริ่มต้น
ขอแนะนำให้ใช้ระบบหล่อลื่นจาระบีแบบรวมศูนย์ โดยเชื่อมต่อจุดหล่อลื่นทั้งหมดแบบขนานผ่านท่อส่ง สถานีปั๊มกลางจะจ่ายจาระบีเป็นระยะๆ และในปริมาณที่วัดได้ เพื่อป้องกันการลืมหล่อลื่นด้วยตนเอง ซึ่งอาจนำไปสู่การรั่วซึมของสารละลายและทำให้ปลายเพลาเป็นรอย สำหรับการกำจัดฝุ่น ควรติดตั้งฮูดดักฝุ่นแบบแยกอิสระที่พอร์ตปล่อยของเครื่องผสมและพอร์ตป้อนของเครื่องผสม โดยเชื่อมต่อกับเครื่องดักฝุ่นแบบพัลส์เจ็ท การคำนวณปริมาณลมสำหรับระบบกำจัดฝุ่นควรอยู่บนพื้นฐานของการรักษาระดับความดันลบเล็กน้อย (-50Pa ถึง -80Pa) ภายในฮูดปิด แทนที่จะมุ่งเน้นเพียงแค่ปริมาณลมที่มาก ความดันลบที่มากเกินไปจะดึงผงปูนซีเมนต์ละเอียดออกไปโดยตรง ทำให้สัดส่วนของส่วนผสมเปลี่ยนแปลงไป ซึ่งเป็นจุดที่มักถูกมองข้ามในการปฏิบัติงาน
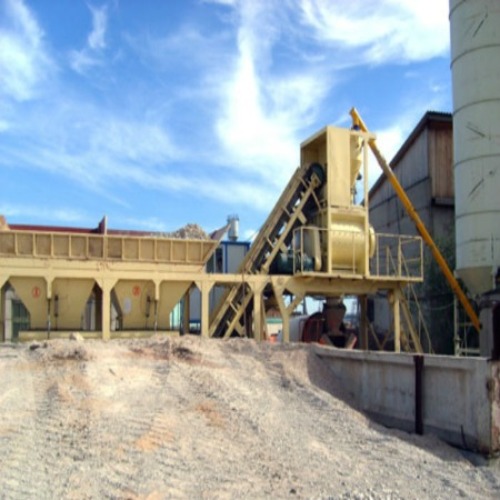
บทสรุป: สาระสำคัญของการกำหนดค่าคือการจัดสรรเวลาในการดำเนินการใหม่
เมื่อตรวจสอบ สายการผลิตอิฐนอกจากโครงสร้างเหล็กแล้ว ยังควรพิจารณาถึงการกระจายระยะเวลาการคงอยู่ของวัสดุด้วย ความแม่นยำในการผสมส่วนผสมเป็นตัวกำหนดประสิทธิภาพของการลงทุนเวลา ปริมาณการผสมเป็นตัวกำหนดความอิ่มตัวของการใช้เวลา วิธีการรวบรวมอิฐเป็นตัวกำหนดความสมเหตุสมผลของการใช้เวลา และรูปแบบบรรจุภัณฑ์เป็นตัวกำหนดความต่อเนื่องของมูลค่าเวลาในระบบโลจิสติกส์
การกำหนดค่าที่เหมาะสมที่สุดไม่ได้หมายถึงการเพิ่มค่าพารามิเตอร์ทั้งหมดให้สูงสุด แต่หมายถึงการทำให้แน่ใจว่าอัตราการประมวลผลและความจุของบัฟเฟอร์ในแต่ละขั้นตอนมีการเพิ่มขึ้นแบบเรขาคณิต ขอแนะนำให้ลูกค้าขอแผนภาพเวลาการผลิต (takt time diagram) จากผู้ออกแบบในระหว่างขั้นตอนการเลือกอุปกรณ์ เพื่อแสดงภาพจุดแฝงสำหรับแต่ละขั้นตอน ตั้งแต่การป้อนผงจนถึงการจัดส่งผลิตภัณฑ์สำเร็จรูป ขั้นตอนที่ใช้เวลามากที่สุดคือส่วนสำคัญที่คุณต้องลงทุนทรัพยากร นี่คือตรรกะที่สำคัญของการวางแผนสายการผลิต นั่นคือการใช้ "ปริมาณ" ของอุปกรณ์เพื่อแยกย่อย "ลำดับ" ของกระบวนการ แล้วใช้ "ความสมดุล" ของระบบเพื่อทำให้สำเร็จ "ความมั่นคง" ของผลกำไร