

การดัดแปลงอาคารสำเร็จรูป: เทคนิคการควบคุมพารามิเตอร์เครื่องผลิตอิฐสำหรับการผลิตอิฐกลวงที่มีความแม่นยำสูง
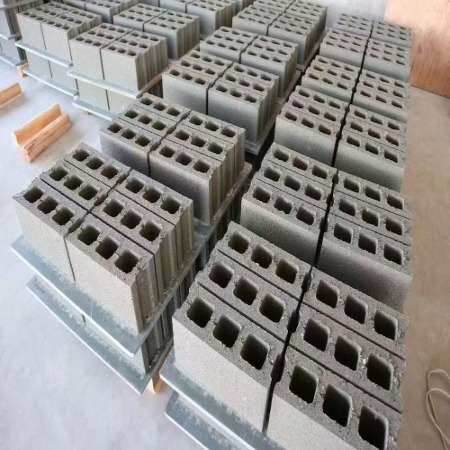
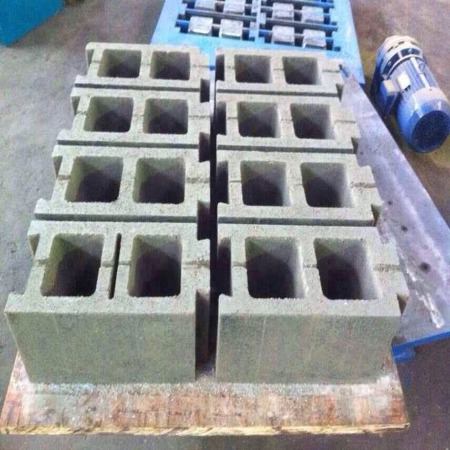
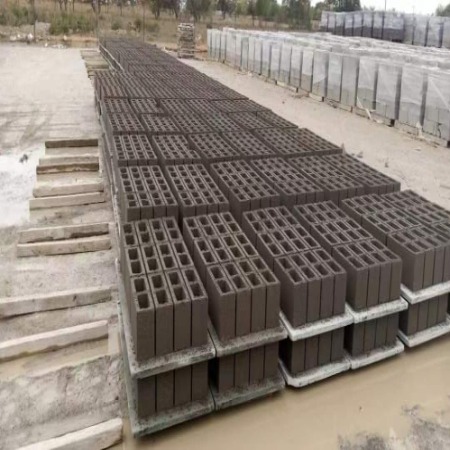
ด้วยการพัฒนาอย่างรวดเร็วของอาคารสำเร็จรูป ความต้องการความแม่นยำของส่วนประกอบผนังจึงเพิ่มขึ้นจากระดับเซนติเมตรในการก่อสร้างแบบดั้งเดิม มาเป็นระดับมิลลิเมตร เนื่องจากอิฐเป็นวัสดุหลักของผนังสำเร็จรูป การควบคุมพารามิเตอร์ของเครื่องผลิตอิฐในระหว่างกระบวนการผลิตจึงมีความสำคัญอย่างยิ่ง อิฐกลวงความแม่นยำสูง ปัจจัยเหล่านี้ส่งผลโดยตรงต่อคุณภาพของชิ้นส่วนและประสิทธิภาพการประกอบ การที่จะบรรลุการผลิตอิฐกลวงที่มีความแม่นยำสูงผ่านการจัดการพารามิเตอร์อย่างละเอียดนั้น กลายเป็นประเด็นสำคัญสำหรับการเปลี่ยนแปลงและการยกระดับอุตสาหกรรม
I. การควบคุมพารามิเตอร์ล่วงหน้าในขั้นตอนการเตรียมวัตถุดิบ
การผลิตอิฐกลวงที่มีความแม่นยำสูงเริ่มต้นด้วยการแปรรูปวัตถุดิบตามมาตรฐาน การควบคุมคุณภาพ เครื่องจักรอิฐ พารามิเตอร์ต่างๆ ไม่ควรจำกัดอยู่เฉพาะในขั้นตอนการขึ้นรูป แต่ควรขยายไปถึงขั้นตอนการเตรียมวัตถุดิบด้วย ประการแรก ความเร็วของเครื่องบดค้อนในกระบวนการบดควรควบคุมให้อยู่ระหว่าง 980-1050 รอบ/นาที เพื่อให้แน่ใจว่าขนาดอนุภาคของหินดินดานหรือกากถ่านหินมีขนาด ≤1.5 มม. ซึ่งเป็นเงื่อนไขเบื้องต้นสำหรับการทำให้เป็นเนื้อเดียวกันในขั้นตอนต่อไป ประการที่สอง พารามิเตอร์การกระจายตัวของวัสดุในห้องบ่มมีความสำคัญอย่างยิ่ง เมื่อใช้วิธีการเรียงซ้อนแบบก้างปลา ความหนาของแต่ละชั้นควร ≤300 มม. ปริมาณความชื้นควรควบคุมให้อยู่ในช่วง 12%-14% และระยะเวลาการบ่มไม่ควรน้อยกว่า 72 ชั่วโมง เพื่อให้แน่ใจว่าวัตถุดิบเป็นเนื้อเดียวกันอย่างทั่วถึง สุดท้าย ในขั้นตอนการบดละเอียดของเครื่องบดลูกกลิ้ง ช่องว่างระหว่างลูกกลิ้งควรปรับให้แม่นยำที่ 1.0-1.2 มม. ณ จุดนี้ ค่าโมดูลัสความละเอียดของวัตถุดิบจะคงที่ระหว่าง 1.8-2.0 ซึ่งเป็นพื้นฐานของวัสดุที่มีการไล่ระดับขนาดที่เหมาะสมสำหรับกระบวนการขึ้นรูป
II. การควบคุมพารามิเตอร์หลักอย่างเป็นระบบในกระบวนการขึ้นรูป
การขึ้นรูปเป็นกระบวนการหลักในการควบคุมความแม่นยำของอิฐกลวง โดยเกี่ยวข้องกับการปรับพารามิเตอร์หลายอย่างให้เหมาะสมอย่างประสานงานกัน เช่น แรงดันการอัดขึ้นรูป ระดับสุญญากาศ ความเร็วในการอัดขึ้นรูป และอุณหภูมิของแม่พิมพ์ การตั้งค่าแรงดันการอัดขึ้นรูปจำเป็นต้องปรับเปลี่ยนแบบไดนามิกตามดัชนีความยืดหยุ่นของวัตถุดิบ เมื่อดัชนีความยืดหยุ่นอยู่ระหว่าง 13-17 แรงดันการอัดขึ้นรูปหลักควรควบคุมให้อยู่ระหว่าง 2.8-3.2 MPa และความผันผวนของแรงดันควรมีเสถียรภาพภายใน ±0.1 MPa ระดับสุญญากาศเป็นพารามิเตอร์สำคัญในการกำจัดข้อบกพร่องภายในในชิ้นงานอิฐ ระดับสุญญากาศในห้องสุญญากาศควร ≥0.092 MPa เพื่อให้แน่ใจว่าความเบี่ยงเบนของความหนาแน่นที่สม่ำเสมอของชิ้นงานอิฐ ≤1.5% การจับคู่ความเร็วในการอัดขึ้นรูปและอุณหภูมิของแม่พิมพ์ส่งผลโดยตรงต่อความเสถียรของขนาด เมื่อตั้งความเร็วในการอัดขึ้นรูปไว้ที่ 1.2-1.5 เมตร/นาที อุณหภูมิความร้อนของแม่พิมพ์ควรคงไว้ที่ 45-55 องศาเซลเซียส โดยมีค่าความชันของอุณหภูมิไม่เกิน 3 องศาเซลเซียส ซึ่งจะช่วยควบคุมอัตราการหดตัวของแผ่นอิฐให้อยู่ในช่วงเป้าหมาย 0.4%-0.6% ได้อย่างมีประสิทธิภาพ การควบคุมความเร็วของสกรูลำเลียงและอัตราการป้อนวัสดุที่สัมพันธ์กันก็มีความสำคัญเช่นกัน ค่าเบี่ยงเบนระหว่างทั้งสองควรควบคุมให้อยู่ภายใน ±2% เพื่อหลีกเลี่ยงการแบ่งชั้นความหนาแน่นที่เกิดจากการป้อนวัสดุที่ไม่สม่ำเสมอ
III. กลยุทธ์การบำรุงรักษาที่แม่นยำในกระบวนการอบแห้งและการเผา
การควบคุมที่ไม่เหมาะสมระหว่างกระบวนการอบแห้งและการเผาชิ้นงานอิฐจะทำให้ความแม่นยำที่ได้จากการขึ้นรูปในขั้นตอนการขึ้นรูปสูญเปล่าไปโดยสิ้นเชิง ควรใช้เส้นโค้งความร้อนแบบขั้นบันไดในกระบวนการอบแห้ง โดยควบคุมอุณหภูมิขาเข้าที่ 80-100℃ และเพิ่มอุณหภูมิสุดท้ายเป็น 110-120℃ ความถี่ของพัดลมหมุนเวียนควรตั้งไว้ที่ 35-40Hz เพื่อให้แน่ใจว่าอัตราการหดตัวจากการอบแห้ง ≤0.3% ในกระบวนการเผา ควรออกแบบการไล่ระดับอุณหภูมิของเตาเผาอุโมงค์ในขั้นตอนการอุ่นก่อน การเผา และการระบายความร้อนอย่างแม่นยำ อัตราการให้ความร้อนในขั้นตอนการอุ่นก่อนควรควบคุมที่ 1.0-1.5℃/นาที อุณหภูมิในโซนการเผาควรคงที่ที่ 980-1020℃ โดยมีส่วนต่างอุณหภูมิไม่เกิน ±10℃ และระยะเวลาการคงอุณหภูมิควรอยู่ที่ 40-50 นาที เพื่อให้แน่ใจว่าอัตราการหดตัวจากการเผายังคงที่ระหว่าง 0.2%-0.3% ความเร็วในการวิ่งของรถเข็นเตาเผาและรอบการดันต้องสอดคล้องกันอย่างเคร่งครัด โดยมีค่าเบี่ยงเบนของรอบไม่เกิน ±5 นาที เพื่อป้องกันไม่ให้ความผันผวนของอุณหภูมิภายในเตาเผาส่งผลกระทบต่อความสม่ำเสมอของขนาดผลิตภัณฑ์
IV. การตรวจสอบอัจฉริยะและการเพิ่มประสิทธิภาพแบบวงปิด
ระบบการผลิตอิฐสมัยใหม่ เครื่องจักรนี้มีความสามารถในการตรวจสอบพารามิเตอร์แบบเรียลไทม์และการควบคุมแบบวงปิด พารามิเตอร์สำคัญ เช่น แรงดันการอัดขึ้นรูป ปริมาณความชื้นของวัสดุ และอุณหภูมิการขึ้นรูป จะถูกเก็บรวบรวมโดยเซ็นเซอร์ออนไลน์ อัลกอริทึมควบคุม PID จะถูกใช้เพื่อแก้ไขพารามิเตอร์เหล่านี้โดยอัตโนมัติ ควบคุมความคลาดเคลื่อนของขนาดให้อยู่ภายใน ±0.5 มม. การตรวจสอบสภาพการสึกหรอของแม่พิมพ์อย่างสม่ำเสมอและซ่อมแซมหรือเปลี่ยนแม่พิมพ์ทันทีเมื่อการสึกหรอเกิน 0.3 มม. เป็นสิ่งสำคัญสำหรับการรักษาความแม่นยำในระยะยาว ขอแนะนำให้สร้าง "ไฟล์พารามิเตอร์" สำหรับอิฐกลวงแต่ละประเภท โดยจัดเก็บชุดพารามิเตอร์ที่เหมาะสมที่สุดสำหรับแต่ละล็อตเพื่อใช้อ้างอิงโดยตรงในระหว่างการผลิตครั้งต่อไป ลดความผันผวนของความแม่นยำที่เกิดจากการปรับเครื่องจักรด้วยตนเอง
โดยสรุป การผลิตอิฐกลวงที่มีความแม่นยำสูงเป็นโครงการที่เป็นระบบซึ่งต้องมีการควบคุมพารามิเตอร์อย่างพิถีพิถันตลอดทั้งห่วงโซ่ ตั้งแต่วัตถุดิบ การขึ้นรูป การอบแห้ง ไปจนถึงการเผา และการเพิ่มประสิทธิภาพแบบวงปิดผ่านการตรวจสอบอัจฉริยะ ด้วยวิธีนี้เท่านั้นจึงจะสามารถตอบสนองความต้องการด้านความแม่นยำที่เข้มงวดของอาคารสำเร็จรูปสำหรับส่วนประกอบผนังได้ ซึ่งจะผลักดันการเปลี่ยนแปลงของอุตสาหกรรมจาก "การผลิตที่อาศัยประสบการณ์" ไปสู่ "การผลิตอัจฉริยะที่ขับเคลื่อนด้วยข้อมูล"